Pourquoi utiliser du carbonate de calcium dans le PVC ?
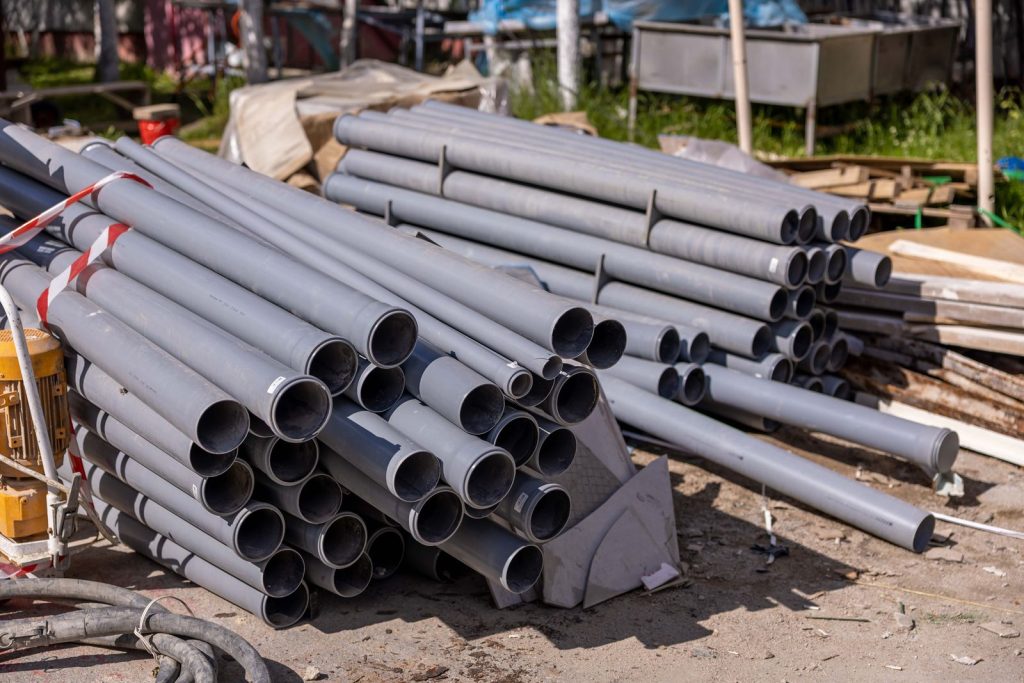
Le carbonate de calcium est la charge la plus utilisée dans le PVC rigide. Il réduit le coût de formulation, améliore la rigidité et la stabilité dimensionnelle, favorise la gélification et donne un bon aspect de surface. Les grades fins enrobés peuvent même améliorer la résistance aux chocs à des taux modérés. On l’utilise dans les tubes, les profilés de fenêtres, les raccords, les gaines de câbles, les feuilles et les panneaux expansés.
Comment doser le carbonate de calcium dans le PVC ?
Les formulations de PVC s’écrivent en phr (parties pour cent de résine). Si une recette contient 100 kg de PVC et 20 kg de carbonate de calcium, le taux est de 20 phr.
| Produit | Taux type | Orientation du grade |
|---|---|---|
| Tubes de pression | Faible (limité par les normes de tubes) | Fin, enrobé |
| Tubes sans pression et d’évacuation | Moyenne à élevée | Fin à moyen, enrobé |
| Profilés de fenêtres et de portes | Faible à moyenne | Très fin, enrobé, haute brillance |
| Raccords (moulés par injection) | Faible à moyenne | Fin, enrobé |
| Gaines et conduits de câbles | Moyenne à élevée | Moyen, enrobé |
| Panneaux et feuilles expansés | Moyenne à élevée | Fin à moyen, enrobé |
Quelles propriétés du carbonate de calcium comptent dans le PVC ?
Comment le carbonate de calcium influence-t-il la transformation du PVC ?
Le carbonate de calcium modifie le transfert de chaleur, le temps de gélification et l’écoulement à l’état fondu. Des taux plus élevés demandent généralement d’ajuster les lubrifiants et les températures de transformation. Les grades enrobés interagissent avec le système de lubrifiants externes : modifier le niveau d’enrobage de la charge peut donc déplacer l’équilibre entre gélification et glissement dans l’extrudeuse.
Le carbonate de calcium réagit aussi avec le chlorure d’hydrogène libéré lors de la dégradation, ce qui soutient modestement la stabilité thermique.
Problèmes courants et causes liées à la charge
| Problème | Cause possible liée à la charge |
|---|---|
| Faible résistance aux chocs | Grade grossier, coupe maximale élevée, mauvaise dispersion, taux trop élevé |
| Rugosité de surface ou zones mates | Agglomérats, particules grossières, humidité élevée |
| Jaunissement ou teinte grise | Faible brillance ou impuretés de fer/manganèse |
| Bulles et vides | Humidité dans la charge |
| Gélification instable | Changement du niveau d’enrobage ou du taux sans ajustement des lubrifiants |
| Dépôts à la filière | Excès d’acide stéarique libre |